
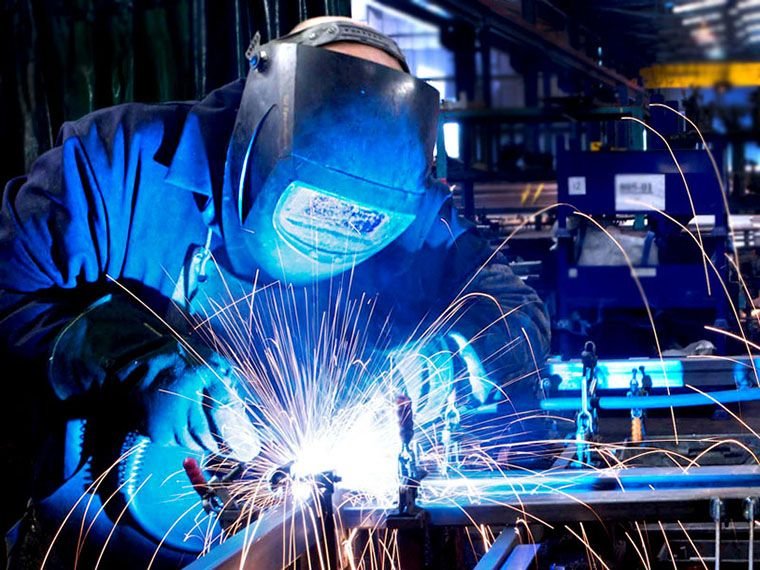
Uma liga pode chegar corretamente especificada e ainda apresentar corrosão prematura ao redor da junta. Isso acontece porque a soldagem de aço inox modifica localmente o material e sua superfície. Sem controle térmico, proteção gasosa e acabamento, a solda pode se tornar o ponto mais vulnerável do equipamento.
A Megaligas fornece aços inoxidáveis especiais e ligas de níquel para aplicações industriais exigentes. Para transformar suas propriedades em desempenho real, o projeto precisa considerar como o material será soldado, limpo e inspecionado.
Em um tanque químico, por exemplo, uma faixa escurecida junto ao cordão pode parecer apenas uma alteração estética. Em contato com cloretos, ácidos ou soluções de limpeza, essa mesma área pode concentrar o início de pites. O problema não está necessariamente no aço adquirido, mas na condição criada durante a fabricação.
Por que a soldagem pode alterar a resistência à corrosão
O aço inox depende de uma película passiva rica em cromo para resistir ao meio. O calor funde o metal no cordão e aquece as áreas vizinhas, produzindo mudanças de microestrutura, oxidação e distribuição dos elementos de liga.
A zona termicamente afetada merece atenção
A zona termicamente afetada, ou ZTA, não funde, mas alcança temperaturas capazes de alterar suas propriedades. Conforme a família do inox, a espessura e o resfriamento, podem ocorrer precipitações, crescimento de grão ou desequilíbrio de fases, com perda de tenacidade ou resistência à corrosão.
Nos austeníticos, a precipitação de carbonetos de cromo em uma faixa inadequada de temperatura pode empobrecer os contornos de grão e favorecer corrosão intergranular. Graus de baixo carbono, identificados pela letra L, e ligas estabilizadas, como o aço inox 321, ajudam a controlar esse risco, mas não dispensam um procedimento de soldagem adequado.
A coloração térmica não é apenas visual
As tonalidades amarela, azul, marrom ou escura próximas ao cordão indicam crescimento do óxido durante o aquecimento. Sob esse óxido pode existir uma camada empobrecida em cromo, com menor capacidade de passivação. A British Stainless Steel Association recomenda remover a coloração térmica quando a junta trabalhar em meios aquosos corrosivos.
O lado interno de uma tubulação merece o mesmo cuidado. Uma raiz oxidada permanece em contato com o fluido e pode criar rugosidade, retenção de produto e pontos favoráveis à corrosão.
O que pode comprometer uma junta de aço inox
Corrente, velocidade, sequência e temperatura entre passes, preparação da junta, consumível e gás de proteção influenciam o resultado. Copiar parâmetros usados em outra liga ou espessura pode produzir uma junta visualmente aceitável, mas metalurgicamente inadequada.
| Fator de fabricação | Possível consequência em serviço | Controle necessário |
| Aporte térmico inadequado | ZTA extensa, precipitações ou desequilíbrio de fases | WPS qualificada e controle entre passes |
| Proteção gasosa insuficiente | Oxidação da face e da raiz | Vazão, pureza e tempo de purga compatíveis |
| Consumível incorreto | Metal de solda menos resistente ao meio | Compatibilidade metalúrgica e química |
| Contaminação por aço carbono | Pontos de ferrugem e ataque localizado | Ferramentas e área exclusivas para inox |
| Acabamento irregular | Frestas, depósitos e dificuldade de limpeza | Geometria e rugosidade conforme o serviço |
Aporte térmico, consumível e gás precisam ser compatíveis
Calor insuficiente pode causar falta de fusão e resfriamento rápido demais; calor excessivo amplia a ZTA. A faixa aceitável deve ser definida no procedimento de soldagem conforme liga, processo, espessura e geometria.
O consumível deve ser compatível com o metal-base e o meio. Na soldagem TIG de tubulações, a purga limita a oxidação da raiz, mas sua eficiência depende da vedação, da vazão e do teor residual de oxigênio, não apenas do nome do gás.
Contaminação e geometria abrem caminhos para a corrosão
Escovas, discos abrasivos, bancadas e ferramentas usados em aço carbono podem transferir ferro livre para o inox. As partículas contaminantes oxidam e criam pontos de ataque, mesmo quando o metal-base está correto. A IMOA orienta o uso de abrasivos e escovas exclusivos para aço inox.
Mordeduras, poros, respingos e frestas também importam. Em equipamentos sanitários, prejudicam a limpeza; em plantas químicas, podem reter soluções e elevar localmente a concentração de sais.
Cada família de inox responde de maneira diferente
Não existe um único procedimento para todos os inoxidáveis. Cada família responde de forma própria ao calor, por isso a qualificação começa pela identificação do material-base e de sua condição de fornecimento.
Austeníticos exigem controle de sensibilização e acabamento
Nos austeníticos de baixo carbono, como o aço inox 317L, o menor teor de carbono reduz a tendência à corrosão intergranular. Isso não elimina riscos de coloração térmica, contaminação ou pites em meios incompatíveis.
Em alta temperatura, graus estabilizados podem ser relevantes. A escolha entre um grau L e um estabilizado deve considerar meio, espessura e ciclo térmico.
Duplex e superduplex dependem do equilíbrio de fases
Aços duplex combinam ferrita e austenita. Resfriamento, aporte térmico, temperatura entre passes e consumível alteram esse equilíbrio. Ferrita excessiva, pouca austenita ou fases intermetálicas podem reduzir tenacidade e resistência à corrosão.
Assim, a soldagem do Duplex 2205 e do Super Duplex 2507 exige faixas qualificadas. O TWI destaca o controle do aporte térmico, da temperatura entre passes e do consumível.
O tratamento pós-solda precisa ser especificado
Remover respingos e melhorar a aparência não garante a recuperação da superfície. Decapagem, passivação, acabamento mecânico e eletropolimento têm funções diferentes, e a sequência depende da liga e do serviço.
Decapagem e passivação não são sinônimos
A decapagem remove óxidos e uma fina camada metálica, incluindo a região empobrecida em cromo. A passivação remove principalmente ferro livre e contaminantes, favorecendo a película passiva. Aplicá-la sobre carepa aderente pode não corrigir o dano térmico.
Produtos ácidos exigem aplicação, neutralização, enxágue e descarte seguros. Em serviços sanitários ou de alta pureza, acabamento da raiz, rugosidade e ausência de resíduos integram a aceitação.
A inspeção deve verificar mais do que o cordão
A inspeção visual identifica descontinuidades, oxidação e acabamento. Aplicações críticas podem exigir líquido penetrante, radiografia, ultrassom, medição de ferrita, boroscopia ou ensaios de corrosão, conforme o código e o risco.
Devem ser registrados metal-base, consumível, qualificação do soldador, WPS, temperatura entre passes e tratamento realizado. Esses dados permitem investigar uma falha sem confundir problemas de material, fabricação e operação.
Como especificar a soldagem para o serviço real
Antes da fabricação, engenharia, qualidade e suprimentos precisam trabalhar com as mesmas premissas. A documentação deve informar fluido, concentração, contaminantes, temperatura, pressão, ciclos de limpeza, acabamento, código e critérios de inspeção.
Na prática, vale confirmar:
- identificação e condição de fornecimento do material-base;
- processo, consumível, purga e faixa de aporte térmico;
- preparação, sequência e temperatura entre passes;
- método de limpeza, decapagem ou passivação;
- ensaios e registros exigidos para a aceitação.
Uma liga mais resistente não corrige automaticamente uma solda mal executada. Da mesma forma, um procedimento excelente não torna adequada uma liga incompatível com cloretos, ácidos ou temperatura. O desempenho nasce da combinação entre seleção, projeto, fabricação e operação.
Ao definir o material, considere desde o início como ele será soldado e tratado. Para verificar a disponibilidade de aços inoxidáveis especiais e ligas de níquel compatíveis com a especificação do projeto, solicite uma cotação à Megaligas.
FAQ
Por que o aço inox enferruja depois da soldagem?
As causas mais comuns são coloração térmica não removida, ferro contaminante, proteção gasosa deficiente, acabamento inadequado ou liga insuficiente. A soldagem pode criar regiões superficiais ou microestruturais menos resistentes, por isso a análise deve considerar o local do ataque e as condições de operação.
O que é ZTA na soldagem de aço inox?
ZTA é a zona termicamente afetada, faixa do metal-base que não fundiu, mas sofreu aquecimento suficiente para alterar sua microestrutura ou suas propriedades. A extensão e o comportamento dessa área dependem da energia aplicada, da espessura, da sequência de passes e da família do inox.
É necessário passivar o aço inox após a soldagem?
Depende da condição final. A passivação pode ser necessária quando há ferro livre; com carepa e coloração térmica, pode ser preciso decapar ou remover mecanicamente a camada afetada antes. O tratamento deve ser compatível com a liga e o serviço.
Qual gás é usado para soldar aço inox?
Argônio é comum no TIG, mas o gás varia conforme processo, família do inox e espessura. Na raiz de tubulações, a purga inerte limita a oxidação interna. A escolha deve seguir o procedimento qualificado.
Como evitar corrosão na região da solda?
É preciso combinar liga apropriada, junta bem projetada, WPS qualificada, consumível correto, controle térmico, proteção gasosa e prevenção de contaminação. Depois vêm o acabamento, o tratamento superficial e a inspeção especificados.