
Aço ferrítico ou martensítico: como escolher pela aplicação
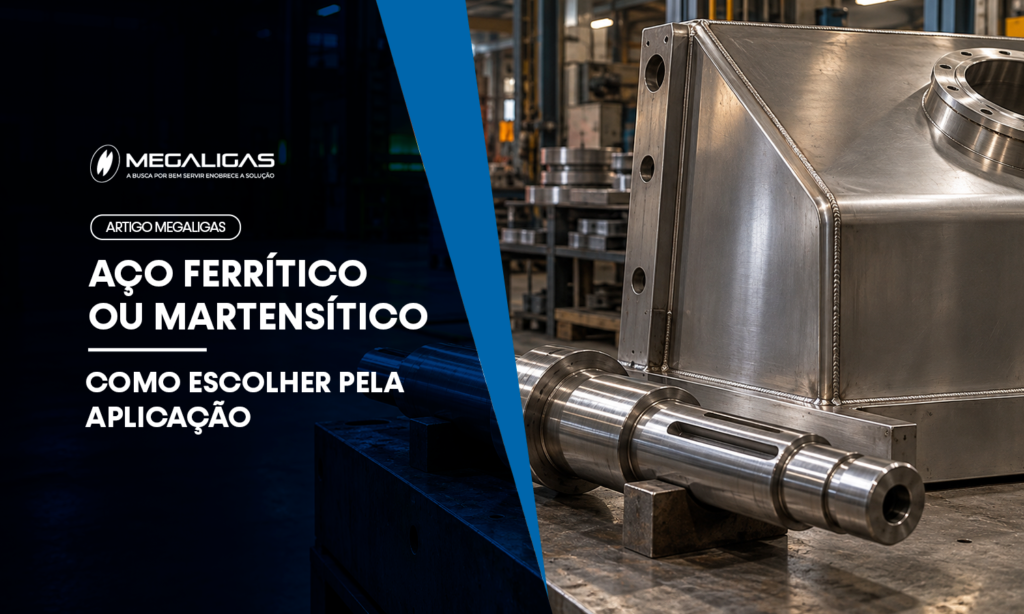
Uma chapa de equipamento soldado e um eixo sujeito a atrito podem precisar de aço inox, mas não do mesmo comportamento. No primeiro, a fabricação pode ser decisiva. No segundo, dureza e resistência mecânica ganham peso. É assim que começa a escolha entre aço ferrítico ou martensítico. As duas famílias contêm cromo e são magnéticas. Entretanto, estrutura e resposta térmica mudam seu comportamento sob carga, desgaste, corrosão e soldagem. A Megaligas disponibiliza aços inoxidáveis especiais para diferentes exigências industriais. Escolher corretamente significa identificar qual propriedade controla a vida útil e quais limitações precisam ser administradas. A diferença começa na estrutura do material Ferríticos e martensíticos recebem seus nomes da microestrutura predominante, que influencia deformação, endurecimento, tenacidade e resposta ao calor. O aço ferrítico mantém uma estrutura estável Os ferríticos apresentam estrutura cúbica de corpo centrado e, em geral, cromo com baixo carbono. Não endurecem por têmpera como os martensíticos, são magnéticos e costumam ter resistência moderada na condição recozida. Segundo a British Stainless Steel Association, os ferríticos não são endurecidos por tratamento térmico. Seu uso faz sentido quando alta dureza por têmpera não é prioridade. O aço martensítico pode ser endurecido Nos martensíticos, composição e ciclo térmico permitem elevar resistência e dureza. Após a têmpera, o revenimento ajusta o equilíbrio entre dureza e tenacidade. Temperatura de austenitização, resfriamento, revenimento, espessura e geometria interferem nas propriedades e na distorção. A condição de fornecimento e o tratamento devem constar na especificação. Critério Aços ferríticos Aços martensíticos Estrutura característica Ferrítica Martensítica após tratamento adequado Resposta à têmpera Não endurecem como os martensíticos Podem ganhar dureza e resistência Resistência mecânica Geralmente moderada Pode ser elevada após tratamento térmico Tenacidade Exige atenção em baixas temperaturas e grandes espessuras Depende da liga e do ciclo de têmpera e revenimento Soldagem Demanda controle de crescimento de grão e tenacidade Demanda controle de endurecimento, tensões e trincas Magnetismo Magnéticos Magnéticos Foco frequente de aplicação Chapas e equipamentos sem exigência de têmpera Peças sujeitas a carga, atrito e desgaste Resistência mecânica e dureza mudam a escolha A divisão prática aparece quando a peça precisa ser endurecida. Em eixos, válvulas e componentes sujeitos a desgaste, a capacidade de ajustar dureza pode justificar um martensítico. O tratamento térmico é parte do projeto martensítico O aço inox 410 é martensítico e temperável. Pode ser avaliado quando resistência, dureza e desgaste são relevantes, se houver compatibilidade com o ambiente. Têmpera não significa buscar dureza máxima. Sem tenacidade, cresce a sensibilidade a impacto e trincas. Revenimento, acabamento e tensões residuais devem acompanhar carga e vida útil. O ferrítico atende quando a têmpera não é necessária Quando a dureza elevada não controla o desempenho, um ferrítico pode ser adequado. O aço inox 410S tem menos carbono que o 410, é ferrítico e não deve ser tratado como uma versão temperável. O 410S pode ser avaliado em torres de refino e trocadores de calor. Temperatura, corrosão, espessura, soldagem e propriedades requeridas precisam ser verificadas. Corrosão e temperatura não dependem somente da família Ser inoxidável não torna nenhum dos dois grupos imune à corrosão. O desempenho depende de teor de cromo e outros elementos, acabamento superficial, condição metalúrgica, contaminantes, temperatura, pH, cloretos e existência de frestas. A resistência à corrosão deve ser confirmada para o meio A comparação não pode concluir que todo ferrítico resiste mais ou menos que todo martensítico. Existem diferentes graus dentro de cada família. Em geral, martensíticos como o 410 são selecionados pelo desempenho mecânico combinado com resistência moderada à corrosão, não para substituir ligas de alta resistência química. Nos ferríticos, o baixo carbono e a composição influenciam a estabilidade e o comportamento corrosivo. Ainda assim, ambientes com cloretos, ácidos ou agentes de limpeza exigem verificação específica. Quando a corrosão domina o projeto, a comparação pode precisar incluir austeníticos, duplex, super duplex ou ligas de níquel. Temperatura de serviço é diferente de tratamento térmico Um erro comum é confundir capacidade de operar aquecido com capacidade de ser endurecido pelo calor. O martensítico pode responder à têmpera, mas isso não significa que seja automaticamente a melhor opção para serviço contínuo em alta temperatura. Da mesma forma, o ferrítico não endurecer por têmpera não impede seu uso em determinadas aplicações térmicas. Em serviço, devem ser avaliados resistência à oxidação, perda de propriedades, ciclos térmicos, fluência quando aplicável e compatibilidade com o meio. No tratamento térmico, o objetivo é modificar ou ajustar a microestrutura antes da operação. São análises diferentes. Fabricação pode ampliar ou eliminar as vantagens A liga escolhida chega ao equipamento depois de corte, dobra, usinagem, soldagem e acabamento. Cada etapa pode alterar dimensões, tensões, microestrutura e superfície. Por isso, a rota de fabricação deve ser definida junto com o material. Ferríticos exigem cuidado com soldagem e conformação Em determinados ferríticos, o aquecimento da soldagem pode causar crescimento de grão e reduzir a tenacidade, sobretudo em seções mais espessas. Projeto da junta, aporte térmico, consumível e sequência de soldagem devem seguir procedimento qualificado para a liga e a espessura. A conformação também precisa respeitar ductilidade, direção de laminação e raio de dobra. Comparar apenas o limite de escoamento não prevê retorno elástico, risco de trinca na borda ou comportamento da zona soldada. Martensíticos exigem controle de dureza e trincas Na soldagem de martensíticos, resfriamento e transformação microestrutural podem endurecer a região soldada e a zona termicamente afetada. Tensões somadas à baixa ductilidade local elevam o risco de trincas. Dependendo da liga e da espessura, o procedimento pode exigir pré-aquecimento, controle térmico e tratamento posterior. Na usinagem, deve-se considerar a condição do material antes e depois da têmpera. Usinar na condição mais macia pode facilitar a fabricação, mas o tratamento posterior pode provocar distorção e exigir sobremetal para acabamento. Essa sequência afeta custo, tolerância e prazo. Como decidir entre aço ferrítico ou martensítico Imagine dois componentes da mesma planta. Uma chapa interna de equipamento não precisa de dureza elevada, mas será conformada e soldada. Um eixo trabalha sob torque, atrito e carga cíclica. Mesmo expostos ao mesmo setor industrial, eles podem exigir famílias diferentes.
Falhas por corrosão: o problema está na liga ou no projeto?
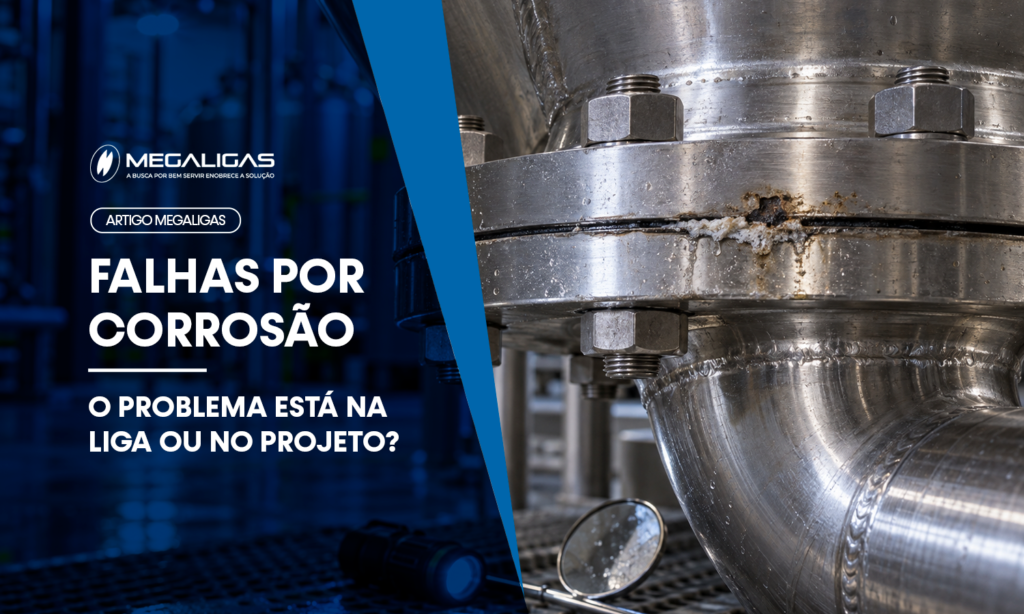
Uma perfuração aparece junto à junta de um tanque e a primeira conclusão é que o aço não resistiu. A liga é trocada, mas o ataque retorna no mesmo ponto. Investigar falhas por corrosão exige mais do que comparar composições químicas. O material pode estar subdimensionado. Entretanto, frestas, estagnação, soldagem, contaminação, tensões ou mudanças no processo também criam condições agressivas. A Megaligas trabalha com aços inoxidáveis especiais e ligas de níquel, mas o desempenho depende do sistema. Uma boa investigação reconstrói a sequência do evento, separa sintomas de causas e orienta ações que evitem sua repetição. A investigação começa antes de limpar ou reparar a peça Quando a produção para, a urgência pode apagar evidências. Lixar a superfície, remover depósitos ou descartar uma junta antes do registro dificulta saber onde o ataque começou. Preserve o cenário da falha Registre fotografias, posição do dano, orientação do fluxo, temperatura, pressão e condição da parada. Guarde amostras do fluido, depósitos, vedações e, quando possível, do metal afetado. Mudanças de concentração, limpeza, vazão, temperatura ou manutenção podem explicar por que um equipamento antes confiável passou a falhar. Identifique o modo antes de buscar a causa Perda uniforme, pites, ataque sob gaxetas, trincas e sulcos orientados pelo fluxo indicam mecanismos diferentes. Uma falha na solda conta história distinta de um ataque espalhado pela chapa. O modo descreve como ocorreu o dano; a causa raiz explica por que suas condições estavam presentes. Trocar a liga sem corrigir retenções ou desvios operacionais pode apenas adiar a repetição. Evidência observada Hipótese inicial O que precisa ser confirmado Ataque distribuído na superfície Incompatibilidade química Composição, pH, concentração e temperatura Pites em regiões abertas Corrosão localizada Cloretos, oxidantes, acabamento e depósitos Ataque sob junta ou sobreposição Corrosão por fresta Geometria, vedação, drenagem e estagnação Dano próximo à solda Fabricação ou metalurgia local Procedimento, aporte térmico, limpeza e consumível Trincas em região tensionada Corrosão sob tensão ou fadiga Tensões, ciclos, temperatura e ambiente Sulcos orientados pelo fluxo Erosão-corrosão Velocidade, sólidos e turbulência Quando a liga é a principal causa da falha O erro de especificação ocorre quando o material não é compatível com o serviço. A química pode ter sido caracterizada de forma incompleta, os picos térmicos ignorados ou uma liga conhecida repetida sem nova análise. O ambiente ultrapassou a resistência do material Cloretos, ácidos, oxidantes e soluções alcalinas afetam as ligas de modos diferentes. Evaporação, calor e depósitos podem criar condições locais mais severas. O material pode resistir no tanque e falhar no trocador. A comparação entre 317L, 904L, Duplex 2205, Super Duplex 2507, 254 SMO e ligas de níquel deve considerar química, temperatura, tensão e fabricação. A liga mais cara não resolve automaticamente qualquer ambiente. O material fornecido não corresponde à especificação Confirme liga, condição metalúrgica e espessura. Certificados, marcações e identificação positiva do material podem revelar troca de chapa, mistura de lotes ou fornecimento incorreto. Composição conforme a norma não encerra a análise. Propriedades, tratamento térmico, microestrutura e forma do produto também influenciam. Em duplex e super duplex, a fabricação deve preservar o equilíbrio microestrutural requerido. Quando o projeto e a fabricação criam a corrosão Se a falha retorna sempre na mesma região, embora o restante do equipamento permaneça íntegro, a geometria merece atenção. O projeto pode criar um microambiente que não aparece na ficha geral do processo. Frestas e zonas mortas mudam a química local Gaxetas, parafusos, sobreposições, bocais sem drenagem, fundos planos e suportes podem reter solução. A pouca renovação do fluido altera a aeração e favorece a concentração de contaminantes. A corrosão sob depósitos funciona de maneira semelhante ao esconder uma região do contato com o meio principal. Nessa situação, aumentar a resistência da liga pode ampliar a vida útil, mas não elimina a condição que inicia o ataque. Alterar a vedação, melhorar a drenagem, reduzir frestas e facilitar a limpeza pode ser uma medida mais efetiva que substitui todo o equipamento. Soldagem e acabamento podem reduzir o desempenho O calor da soldagem, o consumível, a proteção gasosa e o aporte térmico interferem na região soldada e na zona termicamente afetada. Coloração térmica não removida, respingos, falta de penetração, superfície irregular e frestas junto ao cordão podem concentrar o ataque. A British Stainless Steel Association destaca a importância de remover contaminações, frestas e oxidação térmica para obter o melhor desempenho contra corrosão em juntas soldadas. Limpeza pós-solda, decapagem e passivação devem seguir procedimento compatível com a liga e a aplicação. Ferramentas usadas anteriormente em aço carbono também podem transferir ferro para o inox. Quando o dano se concentra em marcas de manuseio ou fabricação, a hipótese de contaminação deve ser investigada antes de condenar a liga. Operação e manutenção também podem mudar a causa O projeto é elaborado para uma janela de operação. Quando temperatura, composição ou vazão ultrapassam essa janela, o ambiente real deixa de ser aquele usado na seleção do material. Condições transitórias podem ser mais agressivas Partidas, paradas, lavagens e períodos de estagnação representam uma parcela pequena do tempo, mas podem controlar a vida útil. Um fluido residual que evapora durante a parada pode concentrar sais. Um produto de limpeza utilizado mais quente ou por mais tempo pode atacar regiões que resistem normalmente ao produto de processo. Vale confrontar registros do sistema com os valores de projeto. Pressão, temperatura, pH, dosagem química e vazão precisam ser analisados como tendências, não apenas como médias. Picos curtos podem explicar danos que parecem incompatíveis com a condição nominal. Manutenção inadequada pode repetir o problema Depósitos não removidos, isolamento danificado, revestimento rompido e reparos improvisados criam novas células de corrosão. Uma solda de campo executada sem o procedimento correto também pode introduzir frestas, tensões e contaminação. A manutenção, porém, não deve receber automaticamente a responsabilidade. Se o equipamento não permite inspeção, drenagem ou limpeza adequada, existe um problema de projeto. A análise precisa distinguir execução incorreta de uma tarefa impossível de realizar com a configuração existente. Como chegar a uma causa tecnicamente defensável Uma conclusão confiável combina documentos, observação de campo e ensaios. Desenhos, especificações,
Aço inox para bombas industriais: como escolher o material
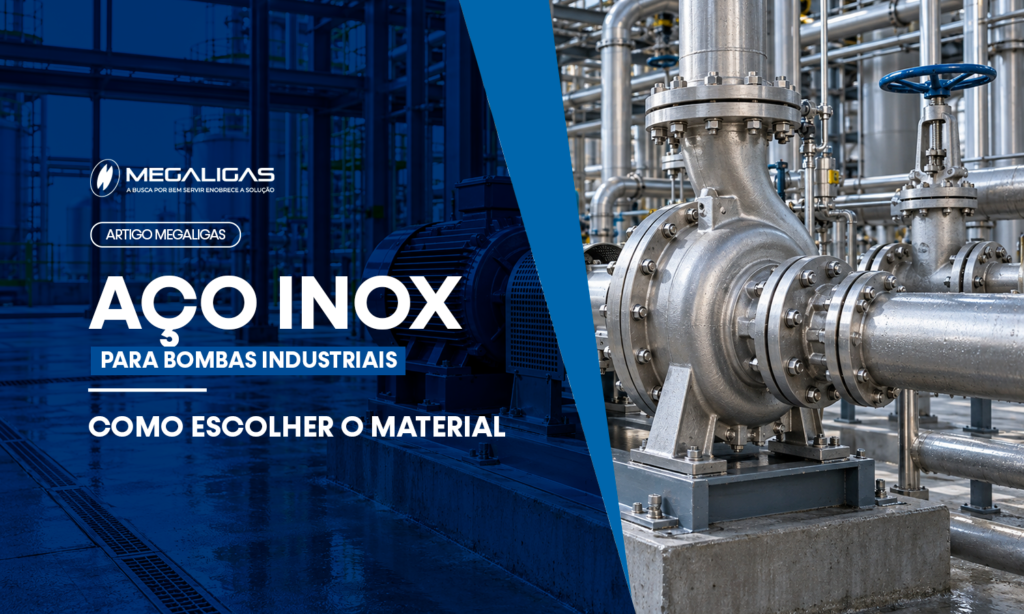
Quando uma bomba perde desempenho antes do previsto, o problema nem sempre está no dimensionamento hidráulico. Pites na carcaça, desgaste no rotor, trincas no eixo e cavitação também podem antecipar uma parada. Por isso, escolher aço inox para bombas industriais exige compreender cada região do equipamento. O nome “aço inox” não define sozinho resistência à corrosão, dureza ou fadiga. A Megaligas trabalha com aços inoxidáveis especiais e ligas de níquel para aplicações nas quais fluido, temperatura, pressão e solicitação mecânica precisam ser analisados em conjunto. Uma bomba de água limpa difere de outra destinada a salmoura, ácido ou polpa mineral. Mesmo na mesma máquina, rotor, eixo e carcaça podem exigir ligas distintas. A seleção começa pela função de cada componente Bombas combinam peças estacionárias e rotativas, mudanças de pressão e esforços cíclicos. Primeiro, é preciso relacionar cada componente ao mecanismo de falha provável. O rotor enfrenta o fluido em movimento O rotor transfere energia ao líquido e trabalha sob variações de pressão e cargas repetidas. Sólidos podem erodir as pás; pressão local insuficiente pode provocar cavitação. Em meios agressivos, ambos podem atuar junto com a corrosão. Além da resistência química, o material precisa suportar rotação, fadiga e impactos. Geometria e qualidade superficial também influenciam o desgaste. O eixo precisa transmitir torque sem perder integridade O eixo transmite torque e suporta flexão, desalinhamentos e partidas. Mudanças de seção, chavetas, roscas e áreas próximas às vedações concentram tensões, nas quais corrosão e fadiga podem se acelerar mutuamente. A seleção deve considerar escoamento, fadiga, tenacidade, dureza, tratamento térmico, usinabilidade e acabamento. Resistir ao fluido não garante desempenho mecânico adequado ao eixo. A carcaça contém pressão e recebe o escoamento A carcaça deve manter a estanqueidade e suportar pressão. Na voluta, corrosão localizada, erosão em áreas velozes e ataque em regiões estagnadas podem coexistir. Carcaças fundidas, peças usinadas e construções soldadas não seguem necessariamente a mesma especificação. Norma, forma de fornecimento, soldabilidade e ensaios devem acompanhar o projeto. O fluido define os principais riscos ao aço inox O nome comercial do fluido é insuficiente. Concentração, pH, cloretos, sólidos, gases e contaminantes devem ser avaliados nas condições normais e mais severas. Condição de operação Dano que merece atenção Dados necessários Fluido ácido ou alcalino Corrosão geral ou localizada Composição, pH, concentração e temperatura Cloretos e sais Pite, fresta e corrosão sob tensão Teor normal, picos, depósitos e temperatura Sólidos suspensos Abrasão e erosão Tipo, dureza, tamanho e concentração das partículas Baixa pressão na sucção Cavitação e erosão do rotor NPSH disponível, vazão e temperatura Operação fora do ponto previsto Vibração, recirculação e fadiga Curva da bomba e faixa real de operação Limpezas químicas Ataque durante condições transitórias Produto, concentração, tempo e frequência Corrosão depende da química e da temperatura A película passiva do inox pode perder estabilidade. Cloretos favorecem pites e frestas; alguns ácidos podem causar ataque generalizado. A elevação da temperatura também pode tornar inadequada uma liga usada em condição fria. Sob depósitos, gaxetas e em zonas estagnadas, a química pode ser mais agressiva que a amostra da linha. Partidas, paradas, drenagem e limpeza devem entrar na análise. Sólidos podem transformar corrosão em erosão-corrosão Partículas duras atingem pás, carcaça e anéis de desgaste. Velocidade, impacto, granulometria, concentração e dureza dos sólidos alteram o dano. A dureza da liga ajuda em certos casos, mas não substitui tenacidade, geometria e controle operacional. Em fluido corrosivo, a remoção mecânica dificulta a recuperação da película passiva e pode gerar erosão-corrosão. Um ensaio estático que ignore as partículas pode produzir conclusão incompleta. Cavitação não se resolve apenas com uma liga mais resistente A cavitação ocorre quando a pressão cai abaixo da pressão de vapor do líquido. Formam-se cavidades que colapsam em regiões de maior pressão. O Hydraulic Institute recomenda margem adequada de NPSH para preservar desempenho e confiabilidade. O colapso repetido pode erodir o rotor. Uma liga resistente retarda o dano, mas não corrige sucção insuficiente, obstruções ou operação inadequada. Material, hidráulica e instalação formam o mesmo problema. Quais famílias de aço inox podem ser avaliadas Não existe um “melhor inox para bombas”. Algumas peças priorizam resistência mecânica e desgaste; outras exigem maior resistência à corrosão. A fabricação também limita alternativas. Martensíticos podem atender componentes mecanicamente exigidos O aço inox 410 é martensítico e temperável. Pode ser avaliado para componentes e eixos quando a química for compatível e o tratamento térmico estiver definido. O aço inox 415 contém níquel e molibdênio e pode ser avaliado quando resistência mecânica, desgaste e corrosão coexistem. Isso não garante compatibilidade com qualquer ácido, salmoura ou teor de cloretos. Austeníticos e super austeníticos ampliam opções contra corrosão Quando a corrosão domina, austeníticos com molibdênio podem ser considerados. O aço inox 317L supera os austeníticos mais simples em determinadas condições, mas temperatura e química precisam confirmar sua adequação. Em meios mais severos, 904L, 254 SMO e 6XN podem entrar na comparação. A seleção deve avaliar compatibilidade química, corrosão localizada, fabricação e forma de fornecimento, sem criar hierarquia universal. Duplex e super duplex equilibram corrosão e resistência mecânica O Duplex 2205 combina elevada resistência mecânica com bom desempenho contra corrosão localizada e sob tensão em muitos ambientes. Pode ser avaliado em sistemas com cloretos e pressão. Em condições severas, o Super Duplex 2507 pode oferecer margem adicional contra pites e frestas. Em ambos, soldagem, aporte térmico, conformação e acabamento precisam preservar a microestrutura. Como transformar a operação em uma especificação técnica A compra deve começar com dados de serviço. O histórico só ajuda quando o modo de falha e sua condição são conhecidos. Reúna os dados que realmente mudam a escolha Uma consulta técnica consistente deve incluir: Fotografias, análise de depósitos, medições dimensionais e mapa das áreas desgastadas ajudam a distinguir corrosão, erosão, cavitação e fadiga. Essa separação evita elevar o custo da liga sem atacar a origem da falha. Compare o custo durante a vida útil O menor preço inicial não representa necessariamente o menor custo operacional. Entram na conta usinagem, soldagem, tratamento térmico, inspeção, estoque de sobressalentes, substituição e perda de produção. Uma
Aço inox para ambientes com cloretos: como escolher a liga
Uma tubulação pode parecer íntegra por fora e, ainda assim, estar próxima de um vazamento. Esse é um dos riscos ao especificar aço inox para ambientes com cloretos: o ataque nem sempre produz corrosão uniforme e visível. Muitas vezes, concentra-se em pites, frestas, depósitos ou regiões soldadas, enquanto o restante da superfície permanece preservado. A afirmação de que “aço inox não enferruja” simplifica demais o comportamento do material. O inox resiste à corrosão porque forma uma película passiva rica em cromo. Na presença de cloretos, essa camada pode perder estabilidade em pontos específicos. Por isso, a seleção de aços inoxidáveis especiais deve considerar o processo completo, não apenas o nome da liga. Água do mar, salmouras, hipoclorito, produtos de limpeza e depósitos operacionais podem fornecer cloretos. A escolha correta depende da concentração, mas também da temperatura, do pH, da aeração, do fluxo, das tensões e do desenho do equipamento. Por que os cloretos podem atacar o aço inox O contato com cloretos não significa falha imediata. Significa que existe um mecanismo de degradação a avaliar. A mesma concentração pode produzir resultados diferentes em uma linha fria, limpa e com fluxo contínuo e em uma conexão aquecida, com depósitos e períodos de estagnação. Corrosão por pite avança de forma localizada A corrosão por pite começa quando a película passiva se rompe localmente e a superfície não consegue se repassivar. O ponto atacado pode formar uma cavidade profunda, com química interna mais agressiva que a do fluido ao redor. Uma pequena abertura aparente, portanto, não revela necessariamente a extensão do dano. Em tubulações, vasos e trocadores, pites podem perfurar paredes sem causar grande perda de massa. A British Stainless Steel Association destaca a associação frequente entre corrosão localizada e cloretos em meios aquosos. Uma inspeção baseada apenas no aspecto geral da superfície pode subestimar o risco. Frestas e depósitos criam condições mais agressivas Gaxetas, juntas, sobreposições, suportes, depósitos e soldas mal acabadas formam regiões com pouca renovação do fluido. Nessas áreas, diferenças de aeração e mudanças locais de composição favorecem a corrosão por fresta. O material pode funcionar bem em superfície aberta e falhar sob uma vedação no mesmo equipamento. Eliminar pontos de retenção, assegurar drenagem e facilitar a limpeza pode ser tão importante quanto usar uma liga mais resistente. Quando a fresta é inevitável, ela deve entrar na especificação como condição real de serviço. Corrosão sob tensão depende de uma combinação crítica O trincamento por corrosão sob tensão associado a cloretos exige material suscetível, meio agressivo e tensão de tração. Essa tensão pode vir da carga, conformação, montagem ou permanecer como tensão residual após soldagem e trabalho a frio. A temperatura geralmente aumenta o risco, mas não existe um limite universal. Concentração, acabamento, liga e tensão alteram o cenário. Mesmo uma solução diluída pode concentrar sais em superfícies quentes, respingos, interfaces líquido-vapor ou sob isolamento úmido. Quais condições definem a agressividade do processo Informar somente que “há cloretos” não basta. A engenharia precisa saber como a concentração varia e quais condições dificultam a recuperação da película passiva. Condição de serviço Risco principal O que verificar Maior teor de cloretos Pite e corrosão por fresta Valor normal, picos e concentração local Temperatura elevada Ataque localizado acelerado Regime contínuo, partidas e limpeza Frestas e depósitos Química local mais agressiva Vedação, drenagem e higienização Estagnação Acúmulo de contaminantes Pontos mortos e períodos de parada Tensões de tração Corrosão sob tensão Carga, conformação e soldagem Oxidantes Alteração do potencial corrosivo Dosagem, pH e tempo de contato Concentração e temperatura devem ser avaliadas juntas Temperatura mais alta pode tornar insuficiente uma liga que funcionava em condição fria. Evaporação e transferência de calor também podem concentrar cloretos junto à parede. O valor medido no tanque de alimentação nem sempre representa a condição na superfície de um evaporador ou trocador. O pH e outros componentes mudam o comportamento. Ácidos, oxidantes, sólidos e produtos de limpeza podem ampliar a agressividade. Esses ensaios ajudam, mas precisam reproduzir a condição crítica, inclusive a concentração máxima e o tempo de contato. Fluxo e paradas alteram o mecanismo de falha Fluxo adequado pode reduzir depósitos, mas velocidades elevadas, sólidos ou turbulência localizada podem causar erosão-corrosão. Em curvas e restrições, o efeito mecânico pode remover repetidamente a película passiva. Durante paradas, líquido residual pode permanecer em fundos, bocais e derivações. Se o sistema não drena completamente, a evaporação concentra sais. Essa condição transitória, ausente da ficha de operação contínua, frequentemente explica falhas localizadas. Como comparar as famílias de aço inox Não existe uma escala automática em que a liga mais resistente sempre seja a melhor escolha. Cada família combina corrosão, resistência mecânica, fabricação, disponibilidade e custo de forma distinta. O objetivo é obter margem técnica no ponto mais crítico sem adicionar complexidade desnecessária. Austeníticos e super austeníticos atendem severidades diferentes O 316L é uma referência frequente, mas não é universal para cloretos. O aço inox 317L contém mais molibdênio e pode oferecer ganho contra corrosão localizada em determinadas condições. Temperatura alta, frestas, oxidantes ou concentração elevada, porém, podem exigir outra família. O aço inox 904L é super austenítico e pode ser avaliado quando o processo também envolve determinados ácidos. Em serviços mais severos com cloretos, o 254 SMO e o 6XN, super austeníticos com cerca de 6% de molibdênio, entram na análise. A compatibilidade precisa ser confirmada para a química e a temperatura reais. Duplex e super duplex unem corrosão e resistência mecânica O Duplex 2205 combina boa resistência à corrosão localizada, resistência mecânica elevada e desempenho superior ao de austeníticos convencionais contra corrosão sob tensão por cloretos. Essas características podem favorecer equipamentos sujeitos a pressão, desde que cálculo, norma e fabricação confirmem a solução. Para maior exigência contra pite e fresta, o Super Duplex 2507 pode ser considerado. Sua vantagem depende do controle de soldagem: aporte térmico, temperatura entre passes, consumível e proteção gasosa precisam preservar a microestrutura e a resistência à corrosão. Família Quando entra na análise Cuidado essencial Austenítico com molibdênio Cloretos moderados e processo controlado Não generalizar o desempenho
Resistência mecânica e corrosão: como equilibrar a escolha do material
Uma liga pode suportar cargas elevadas e, ainda assim, perder seção rapidamente em contato com o fluido. Outra pode resistir muito bem ao ambiente químico, mas deformar, desgastar ou falhar por fadiga. Na prática, equilibrar resistência mecânica e corrosão é uma das decisões mais importantes na seleção de materiais industriais. A Megaligas fornece aços inoxidáveis especiais e ligas de níquel para projetos que trabalham em condições exigentes. Essas famílias oferecem combinações distintas de resistência, dureza, tenacidade, soldabilidade e proteção contra diferentes mecanismos de corrosão. Imagine o eixo de uma bomba em solução com cloretos. A peça transmite torque sob ciclos enquanto permanece exposta ao fluido. Se o projeto considerar apenas a carga, pites podem iniciar trincas; se olhar somente o fluido, pode faltar resistência ou estabilidade dimensional. Por que resistência mecânica e corrosão não são a mesma coisa Resistência mecânica é a capacidade de suportar esforços sem deformar ou romper de modo incompatível com o projeto. Resistência à corrosão indica a capacidade de manter integridade em determinado meio. Uma não prevê automaticamente a outra. A maior resistência nem sempre entrega a maior vida útil Limite de escoamento, tração, dureza, tenacidade e fadiga respondem a solicitações diferentes. Um material duro pode resistir ao desgaste, mas apresentar menor tolerância a impacto ou concentradores de tensão. Um pequeno pite em um eixo ou haste concentra tensão. Sob carregamento cíclico, pode antecipar uma trinca por corrosão-fadiga, mesmo que a seção original atendesse ao cálculo mecânico. Resistir à corrosão depende do meio real Uma liga responde a um fluido, concentração, temperatura, pressão e condição superficial específicos. A British Stainless Steel Association inclui propriedades mecânicas, fabricação e corrosão entre os fatores fundamentais de seleção. Cloretos podem favorecer pites, frestas e corrosão sob tensão. Ácidos diferentes não atacam os materiais da mesma maneira. Depósitos e evaporação ainda podem concentrar agentes agressivos. O equilíbrio começa pelas condições de serviço A seleção deve transformar a operação em requisitos verificáveis. Isso inclui cargas contínuas, partidas, choques, vibração, variações térmicas, limpeza e condições anormais previsíveis. Condição predominante Prioridade técnica Risco de olhar apenas uma propriedade Pressão ou carga estática Resistência ao escoamento e estabilidade Deformação ou espessura desnecessária Torque e ciclos repetidos Fadiga, tenacidade e acabamento Trincas em mudanças de seção Abrasão ou atrito Dureza, microestrutura e lubrificação Perda de medida ou engripamento Cloretos e frestas Resistência à corrosão localizada Pites e vazamentos prematuros Temperatura com tensão Propriedades a quente e mecanismo corrosivo Fluência, oxidação ou corrosão sob tensão Soldagem e conformação Soldabilidade e estabilidade metalúrgica Zonas fragilizadas ou menos resistentes à corrosão Carregamento deve ser entendido ao longo do tempo O valor máximo da carga não conta toda a história. Uma tubulação recebe pressão e esforços nos suportes; um eixo combina torque e flexão; uma válvula enfrenta pressão, acionamentos, atrito e vibração. Soldas, roscas, chavetas e mudanças de espessura concentram tensões. Nessas regiões, defeitos, tensões residuais e corrosão localizada reduzem a margem do dimensionamento. Temperatura modifica os dois lados da equação A temperatura modifica propriedades mecânicas e pode acelerar a corrosão. Em certos meios, amplia o risco de ataque localizado ou sob tensão; em temperaturas baixas, a tenacidade merece atenção. Partidas, limpeza com vapor, resfriamentos e pontos quentes podem ser mais críticos do que a temperatura nominal estabilizada. Como as famílias de aço inox respondem ao desafio Cada família de inox ocupa um espaço diferente entre resistência mecânica, corrosão, fabricação e custo. A comparação deve considerar a condição de fornecimento e os processos previstos. Martensíticos priorizam dureza e desempenho mecânico O aço inox 410 é martensítico, temperável e relacionado a bombas, peças de válvulas, eixos, turbinas e pistas de rolamento. Pode ser avaliado quando dureza, resistência mecânica e desgaste têm grande peso no projeto. Sua resistência à corrosão é moderada diante de ligas para meios mais agressivos. Tratamento térmico, acabamento, tenacidade e tensões residuais precisam ser definidos em conjunto. O aço inox 415 é um supermartensítico com níquel e molibdênio. Pode entrar na análise quando o componente exige resistência mecânica, desgaste, tenacidade, soldabilidade e desempenho em ambiente corrosivo moderado, como em partes de bombas, compressores e turbinas hidrelétricas. Duplex combina resistência mecânica e proteção contra corrosão O Duplex 2205 reúne resistência mecânica elevada e boa resistência à corrosão, inclusive em determinadas condições contendo cloretos. Essa combinação pode permitir soluções estruturais eficientes em tubulações, vasos, tanques e componentes de processo. Soldagem e aquecimento alteram o equilíbrio entre ferrita e austenita, podendo afetar tenacidade e corrosão. Temperatura, acabamento, frestas e composição do meio continuam na análise. Em condições mais severas, o Super Duplex 2507 pode ampliar a resistência à corrosão localizada. A mudança deve ser justificada pelo ambiente e pela criticidade. Super austeníticos e ligas de níquel atendem outras fronteiras Super austeníticos como o aço inox 254 SMO entram quando a corrosão localizada por cloretos pesa mais. Ligas de níquel ganham relevância em combinações específicas de ácidos e temperatura. Esses materiais não são universais. Propriedades na temperatura de operação, soldagem, consumíveis, usinagem e inspeção precisam acompanhar o ganho de resistência química. A fabricação pode preservar ou romper o equilíbrio Corte, conformação, soldagem, usinagem e tratamento térmico modificam superfície, tensões residuais, geometria e microestrutura. A condição final pode diferir da ficha técnica do material-base. Soldagem exige controle específico para cada família Nos inoxidáveis austeníticos, o ciclo térmico pode favorecer sensibilização em condições inadequadas. Nos duplex, aporte térmico e temperatura entre passes interferem no equilíbrio de fases. Nos martensíticos, resfriamento, dureza e risco de trincas exigem procedimento compatível com a composição e a espessura. Consumível, proteção gasosa e tratamento pós-solda também afetam o desempenho. Uma liga correta pode falhar na solda se o procedimento não preservar suas propriedades. Acabamento e contaminação interferem na corrosão Rugosidade, respingos e frestas retêm depósitos e dificultam a limpeza. Ferramentas usadas em aço carbono também podem transferir ferro e provocar pontos de oxidação. Decapagem, passivação, polimento e outros tratamentos têm funções distintas. O processo adequado depende da liga, do dano superficial, do fluido e do grau de limpeza exigido pela aplicação. Como tomar uma decisão tecnicamente equilibrada Engenharia,
Aço inox para componentes mecânicos: como escolher a liga
Um eixo que transmite torque, uma haste que abre uma válvula e um corpo que contém fluido podem pertencer à mesma máquina, mas não trabalham sob as mesmas exigências. Por isso, escolher aço inox para componentes mecânicos exige analisar a função de cada peça antes de comparar ligas, dureza ou preço. A Megaligas fornece aços inoxidáveis especiais e ligas de níquel para aplicações industriais exigentes. Entre os materiais disponíveis, há opções voltadas à dureza e ao desgaste, enquanto outras priorizam resistência à corrosão, tenacidade, soldabilidade ou resistência mecânica. Na prática, o erro aparece quando todas as peças são especificadas como “inox” com base apenas no ambiente úmido. O eixo pode falhar por fadiga em um rebaixo, a haste pode sofrer atrito e engripamento, e o corpo da válvula pode apresentar pites em contato com cloretos. A mesma classificação genérica não resolve três mecanismos diferentes. A função do componente vem antes do nome da liga O ponto de partida é entender o caminho das cargas. Torque, flexão, tração, compressão e pressão podem atuar em conjunto. Partidas, reversões, vibração, choques e número de ciclos também entram na análise. Eixos precisam resistir a torque, flexão e fadiga Eixos trabalham sob torção e, muitas vezes, flexão. Rasgos de chaveta, estrias, roscas e mudanças de diâmetro concentram tensões. Acabamento, raios de concordância e alinhamento inadequados podem iniciar trincas mesmo em um material resistente. Superfícies de apoio e vedação precisam manter tolerâncias. Desgaste ou corrosão alteram folgas, concentricidade e vibração. Resistência, fadiga, tenacidade, dureza e estabilidade dimensional devem ser avaliadas juntas. Válvulas reúnem peças com necessidades diferentes Corpo e castelo formam a barreira de pressão. Haste, obturador e sede recebem movimento e cargas localizadas. Uma liga adequada ao corpo pode não ter a dureza necessária na região de vedação. Fluido, pressão, temperatura e frequência de acionamento mudam a decisão. Partículas podem provocar erosão; cloretos favorecem corrosão localizada; velocidade e queda de pressão podem aumentar cavitação e vibração. As propriedades precisam ser comparadas como um sistema O desempenho combina propriedades mecânicas, resistência química e condição metalúrgica. Tratamento térmico, usinagem, soldagem e acabamento podem alterar o comportamento previsto no certificado. Exigência do componente Propriedade que ganha importância Risco de especificação incompleta Torque e flexão cíclica Resistência mecânica e fadiga Trinca em chavetas, roscas ou mudanças de seção Atrito e abrasão Dureza, microestrutura e acabamento Perda de medida ou engripamento Impacto e vibração Tenacidade e integridade superficial Lascamento ou propagação de trincas Contato com fluido Resistência à corrosão compatível Pites, frestas ou perda localizada de seção Fabricação complexa Usinabilidade, soldabilidade e tratamento Distorção, trincas ou propriedade final inadequada Dureza sem tenacidade pode mudar o modo de falha Elevar a dureza pode reduzir sulcamentos, mas modifica a resposta ao impacto. Sob choques, uma condição excessivamente rígida pode trocar o desgaste gradual por lascamento ou fratura. O tratamento térmico deve produzir a condição especificada e respeitar as tolerâncias. Distorção, acabamento e inspeção após têmpera e revenimento precisam ser previstos. Corrosão e fadiga podem atuar juntas Uma cavidade de corrosão concentra tensões e pode antecipar uma trinca por fadiga. Ao mesmo tempo, o movimento danifica a película passiva e expõe uma superfície nova ao fluido. Registre pH, cloretos, temperatura, paradas e produtos de limpeza. Depósitos úmidos durante uma parada podem criar uma condição mais agressiva do que a operação normal. Quais ligas podem entrar na avaliação A família metalúrgica organiza a análise, mas a decisão usa propriedades na condição real de fornecimento. A ASM International mantém referências sobre seleção, tratamentos, fadiga e desgaste. Aço inox 410 quando dureza e desgaste são prioritários O aço inox 410 é martensítico, magnético e temperável. Pode ser avaliado em bombas, válvulas, eixos e turbinas quando dureza, resistência mecânica e desgaste são prioritários. Sua resistência à corrosão é moderada diante de ligas mais voltadas a meios químicos. Usar o 410 sem confirmar o ambiente e especificar dureza e revenimento deixa o desempenho em aberto. Aço inox 415 para equilibrar propriedades mecânicas O aço inox 415 é um supermartensítico com níquel e molibdênio, relacionado a bombas, compressores e turbinas hidrelétricas. Pode ser avaliado quando desgaste, tenacidade, soldabilidade e corrosão moderada precisam de equilíbrio. O 415 não é adequado a qualquer produto químico. Tratamento térmico, soldagem, espessura, acabamento e fluido devem ser confirmados. Duplex 2205 quando corrosão e resistência estrutural dominam O Duplex 2205 combina resistência mecânica elevada com boa resistência à corrosão. Pode fazer sentido quando pressão, carga estrutural e determinados meios contendo cloretos ganham importância. O duplex não equivale a um martensítico endurecido. Sua fabricação exige controle do equilíbrio de fases. Se a abrasão dominar, dureza, superfície e proteção localizada precisam entrar na comparação. Fabricação e acabamento definem a condição final Um material correto pode perder desempenho na transformação. Usinagem e retificação influenciam fadiga e superfície; soldagem altera a região da junta; e tratamento térmico pode gerar distorção. Usinabilidade não deve ser analisada apenas pelo tempo de máquina Velocidade de corte, ferramenta e refrigeração interferem no acabamento. Em superfícies de vedação, mancais ou encaixes, rugosidade e tolerância afetam atrito, desgaste e estanqueidade. Ferramentas usadas em aço carbono também podem contaminar o inox. Partículas de ferro na superfície oxidam e criam pontos de ataque. Soldagem e tratamento térmico precisam estar previstos Martensíticos podem exigir controle de pré-aquecimento, resfriamento e tratamento após soldagem. Nos duplex, aporte térmico e temperatura entre passes influenciam as fases. A rota deve ser definida antes da compra. Procedimento de soldagem, dureza final, ensaios e usinagem precisam estar alinhados. Separar essas etapas aumenta o risco de retrabalho e desempenho diferente do projetado. Como transformar a aplicação em uma especificação técnica Uma consulta consistente precisa descrever o componente, e não apenas pedir “aço inox para eixo” ou “inox para válvula”. Engenharia, manutenção e compras devem reunir: Quando existe uma peça anterior, o padrão de falha oferece informações valiosas. Fotografias com escala, localização da trinca, perda dimensional, dureza e tempo de serviço ajudam a verificar se o problema nasceu do material, da geometria, da fabricação ou da operação. Diferentes componentes da mesma máquina podem exigir ligas
Aço inox resistente ao desgaste: quais ligas avaliar
Uma peça pode permanecer sem ferrugem aparente e, ainda assim, perder medida, folga e eficiência até comprometer o equipamento. Isso acontece porque resistência à corrosão e resistência ao desgaste não são a mesma propriedade. A escolha de um aço inox resistente ao desgaste precisa começar pelo modo como a superfície está sendo danificada. A Megaligas fornece aços inoxidáveis especiais e ligas de níquel para aplicações industriais exigentes. Dentro desse universo, há materiais voltados principalmente à corrosão e outros que equilibram dureza, resistência mecânica, tenacidade e desempenho em meios moderadamente corrosivos. Considere o rotor de uma bomba que movimenta fluido com sólidos. A superfície enfrenta impacto, erosão, cavitação e ataque químico. A dureza ajuda, mas, sem tenacidade suficiente, a perda gradual pode dar lugar a trincas ou lascamentos. O desgaste precisa ser identificado antes da liga O termo desgaste reúne mecanismos diferentes. A ASM International classifica, entre outros, desgaste abrasivo, adesivo, erosivo, cavitação e fadiga superficial. Na planta, dois mecanismos podem atuar ao mesmo tempo e mudar completamente a seleção. Abrasão, impacto e erosão removem material de formas distintas Na abrasão, partículas duras riscam ou sulcam a superfície. Granulometria, dureza do abrasivo, carga e ângulo de contato interferem na taxa de perda. Em transportadores e raspadores, a distribuição do fluxo também cria regiões de desgaste desigual. O impacto exige capacidade de absorver energia. Já a erosão aparece quando partículas ou gotas atingem a peça em velocidade, como em bombas, válvulas, curvas e bocais. Na cavitação, o colapso repetido de bolhas produz solicitações localizadas que, ao longo do tempo, deixam a superfície marcada e irregular. Atrito entre metais pode provocar desgaste adesivo Hastes, sedes e partes móveis podem sofrer desgaste adesivo quando superfícies deslizam sob carga. Lubrificação insuficiente, desalinhamento e acabamento inadequado elevam o risco de aderência e arrancamento de material. Em aços inox austeníticos, a tendência ao engripamento precisa ser considerada em certos pares de contato. A solução pode envolver combinação adequada de materiais, diferença de dureza entre superfícies, lubrificação, acabamento ou revestimento, e não apenas a troca isolada da liga. Dureza é importante, mas não trabalha sozinha A dureza reduz a penetração e o sulcamento em muitos regimes abrasivos. Entretanto, uma peça exposta a blocos, choques ou flexão também precisa de tenacidade. Aumentar a dureza sem considerar energia de impacto, concentradores de tensão e suporte estrutural pode favorecer trincas. Condição predominante Propriedade que ganha peso Risco de uma análise simplificada Abrasão por partículas Dureza e microestrutura Comparar somente resistência à tração Impacto repetido Tenacidade e resistência à fadiga Usar material duro e sensível a trincas Atrito metal contra metal Compatibilidade do par e acabamento Ignorar engripamento e lubrificação Erosão ou cavitação Tenacidade, superfície e dinâmica do fluido Tratar todo dano como abrasão Desgaste com corrosão Resistência mecânica e química Avaliar ensaios de desgaste a seco Microestrutura e tratamento térmico mudam o resultado Duas peças da mesma liga podem se comportar de forma diferente. Nos martensíticos temperáveis, têmpera e revenimento definem o equilíbrio entre dureza e tenacidade. Usinagem, soldagem e tratamentos posteriores também alteram a condição final. Por isso, a especificação deve informar norma, condição de fornecimento, dureza final, fabricação e inspeção. Uma chapa recozida e uma peça tratada termicamente não estão na mesma condição. Corrosão e desgaste podem acelerar um ao outro Quando o fluido remove ou danifica continuamente a película passiva, a superfície precisa se repassivar enquanto continua sendo solicitada. Ao mesmo tempo, a corrosão pode fragilizar pontos que serão removidos pelo contato mecânico. Essa interação é conhecida como tribocorrosão ou, conforme o mecanismo, erosão-corrosão. O efeito aparece em polpas, águas com sólidos e sistemas de lavagem. Temperatura, pH, concentração e velocidade do fluido precisam ser avaliados junto com carga e tamanho das partículas. Quais famílias de aço inox entram na comparação Nenhuma família domina todos os cenários. Martensíticos ganham importância quando dureza e desempenho mecânico têm maior peso. Austeníticos, duplex e superduplex entram quando corrosão, tenacidade ou resistência estrutural assumem papel central. Aço inox 410 para dureza e desgaste em meio compatível O aço inox 410 é martensítico e temperável. Pode ser avaliado em componentes de bombas e válvulas, eixos, turbinas e pistas de rolamento quando resistência mecânica, dureza e desgaste são requisitos importantes. Sua resistência à corrosão é moderada quando comparada à de famílias mais ligadas. Portanto, o 410 não deve ser escolhido apenas por alcançar uma condição endurecida. Cloretos, ácidos, depósitos, temperatura e períodos de parada podem tornar o ambiente incompatível com a liga. Aço inox 415 quando o projeto pede outro equilíbrio O aço inox 415 é um supermartensítico com níquel e molibdênio. Entra na análise de componentes sujeitos a atrito ou abrasão que também precisam de tenacidade, resistência mecânica, melhor soldabilidade e desempenho corrosivo superior ao de martensíticos convencionais. Bombas, compressores e turbinas hidrelétricas estão entre suas aplicações. Ainda assim, o 415 não é universal para corrosão severa. Tratamento térmico, soldagem e compatibilidade com o fluido continuam decisivos. Duplex e ligas mais resistentes à corrosão têm outra prioridade O Duplex 2205 reúne resistência mecânica elevada e boa resistência à corrosão, especialmente relevante em determinados meios contendo cloretos. Pode entrar na comparação quando o ataque químico e a integridade estrutural pesam mais do que a busca por dureza superficial. Em ambientes ainda mais agressivos, superduplex, super austeníticos ou ligas de níquel podem ser avaliados. Essa mudança de família aumenta a margem contra certos mecanismos de corrosão, mas não garante desempenho superior sob qualquer abrasão ou impacto. O mapa de falha continua sendo o ponto de partida. Onde a seleção interfere na manutenção Em bombas e válvulas, a perda de material modifica folgas, vedação e rendimento. Em eixos, altera o alinhamento e a vibração. Em turbinas, cavitação e erosão produzem danos localizados. O histórico da peça revela o mecanismo dominante Superfícies polidas, sulcos direcionais, pites, lascamentos e trincas contam histórias diferentes. Fotografias com escala, medição dimensional, dureza, análise do fluido e posição do dano ajudam a separar abrasão, corrosão, erosão e impacto. Registre horas de operação, vazão, carga, temperatura e mudanças no processo. Se a
Soldagem de aço inox: como preservar a resistência à corrosão
Uma liga pode chegar corretamente especificada e ainda apresentar corrosão prematura ao redor da junta. Isso acontece porque a soldagem de aço inox modifica localmente o material e sua superfície. Sem controle térmico, proteção gasosa e acabamento, a solda pode se tornar o ponto mais vulnerável do equipamento. A Megaligas fornece aços inoxidáveis especiais e ligas de níquel para aplicações industriais exigentes. Para transformar suas propriedades em desempenho real, o projeto precisa considerar como o material será soldado, limpo e inspecionado. Em um tanque químico, por exemplo, uma faixa escurecida junto ao cordão pode parecer apenas uma alteração estética. Em contato com cloretos, ácidos ou soluções de limpeza, essa mesma área pode concentrar o início de pites. O problema não está necessariamente no aço adquirido, mas na condição criada durante a fabricação. Por que a soldagem pode alterar a resistência à corrosão O aço inox depende de uma película passiva rica em cromo para resistir ao meio. O calor funde o metal no cordão e aquece as áreas vizinhas, produzindo mudanças de microestrutura, oxidação e distribuição dos elementos de liga. A zona termicamente afetada merece atenção A zona termicamente afetada, ou ZTA, não funde, mas alcança temperaturas capazes de alterar suas propriedades. Conforme a família do inox, a espessura e o resfriamento, podem ocorrer precipitações, crescimento de grão ou desequilíbrio de fases, com perda de tenacidade ou resistência à corrosão. Nos austeníticos, a precipitação de carbonetos de cromo em uma faixa inadequada de temperatura pode empobrecer os contornos de grão e favorecer corrosão intergranular. Graus de baixo carbono, identificados pela letra L, e ligas estabilizadas, como o aço inox 321, ajudam a controlar esse risco, mas não dispensam um procedimento de soldagem adequado. A coloração térmica não é apenas visual As tonalidades amarela, azul, marrom ou escura próximas ao cordão indicam crescimento do óxido durante o aquecimento. Sob esse óxido pode existir uma camada empobrecida em cromo, com menor capacidade de passivação. A British Stainless Steel Association recomenda remover a coloração térmica quando a junta trabalhar em meios aquosos corrosivos. O lado interno de uma tubulação merece o mesmo cuidado. Uma raiz oxidada permanece em contato com o fluido e pode criar rugosidade, retenção de produto e pontos favoráveis à corrosão. O que pode comprometer uma junta de aço inox Corrente, velocidade, sequência e temperatura entre passes, preparação da junta, consumível e gás de proteção influenciam o resultado. Copiar parâmetros usados em outra liga ou espessura pode produzir uma junta visualmente aceitável, mas metalurgicamente inadequada. Fator de fabricação Possível consequência em serviço Controle necessário Aporte térmico inadequado ZTA extensa, precipitações ou desequilíbrio de fases WPS qualificada e controle entre passes Proteção gasosa insuficiente Oxidação da face e da raiz Vazão, pureza e tempo de purga compatíveis Consumível incorreto Metal de solda menos resistente ao meio Compatibilidade metalúrgica e química Contaminação por aço carbono Pontos de ferrugem e ataque localizado Ferramentas e área exclusivas para inox Acabamento irregular Frestas, depósitos e dificuldade de limpeza Geometria e rugosidade conforme o serviço Aporte térmico, consumível e gás precisam ser compatíveis Calor insuficiente pode causar falta de fusão e resfriamento rápido demais; calor excessivo amplia a ZTA. A faixa aceitável deve ser definida no procedimento de soldagem conforme liga, processo, espessura e geometria. O consumível deve ser compatível com o metal-base e o meio. Na soldagem TIG de tubulações, a purga limita a oxidação da raiz, mas sua eficiência depende da vedação, da vazão e do teor residual de oxigênio, não apenas do nome do gás. Contaminação e geometria abrem caminhos para a corrosão Escovas, discos abrasivos, bancadas e ferramentas usados em aço carbono podem transferir ferro livre para o inox. As partículas contaminantes oxidam e criam pontos de ataque, mesmo quando o metal-base está correto. A IMOA orienta o uso de abrasivos e escovas exclusivos para aço inox. Mordeduras, poros, respingos e frestas também importam. Em equipamentos sanitários, prejudicam a limpeza; em plantas químicas, podem reter soluções e elevar localmente a concentração de sais. Cada família de inox responde de maneira diferente Não existe um único procedimento para todos os inoxidáveis. Cada família responde de forma própria ao calor, por isso a qualificação começa pela identificação do material-base e de sua condição de fornecimento. Austeníticos exigem controle de sensibilização e acabamento Nos austeníticos de baixo carbono, como o aço inox 317L, o menor teor de carbono reduz a tendência à corrosão intergranular. Isso não elimina riscos de coloração térmica, contaminação ou pites em meios incompatíveis. Em alta temperatura, graus estabilizados podem ser relevantes. A escolha entre um grau L e um estabilizado deve considerar meio, espessura e ciclo térmico. Duplex e superduplex dependem do equilíbrio de fases Aços duplex combinam ferrita e austenita. Resfriamento, aporte térmico, temperatura entre passes e consumível alteram esse equilíbrio. Ferrita excessiva, pouca austenita ou fases intermetálicas podem reduzir tenacidade e resistência à corrosão. Assim, a soldagem do Duplex 2205 e do Super Duplex 2507 exige faixas qualificadas. O TWI destaca o controle do aporte térmico, da temperatura entre passes e do consumível. O tratamento pós-solda precisa ser especificado Remover respingos e melhorar a aparência não garante a recuperação da superfície. Decapagem, passivação, acabamento mecânico e eletropolimento têm funções diferentes, e a sequência depende da liga e do serviço. Decapagem e passivação não são sinônimos A decapagem remove óxidos e uma fina camada metálica, incluindo a região empobrecida em cromo. A passivação remove principalmente ferro livre e contaminantes, favorecendo a película passiva. Aplicá-la sobre carepa aderente pode não corrigir o dano térmico. Produtos ácidos exigem aplicação, neutralização, enxágue e descarte seguros. Em serviços sanitários ou de alta pureza, acabamento da raiz, rugosidade e ausência de resíduos integram a aceitação. A inspeção deve verificar mais do que o cordão A inspeção visual identifica descontinuidades, oxidação e acabamento. Aplicações críticas podem exigir líquido penetrante, radiografia, ultrassom, medição de ferrita, boroscopia ou ensaios de corrosão, conforme o código e o risco. Devem ser registrados metal-base, consumível, qualificação do soldador, WPS, temperatura entre passes e tratamento realizado. Esses dados permitem investigar uma
Aço inox para CIP e SIP: o que avaliar antes da especificação
Em linhas sanitárias, o material não trabalha apenas durante a produção. Entre um lote e outro, ele recebe soluções alcalinas, ácidos, sanitizantes, água de enxágue e, em alguns processos, vapor sob temperatura elevada. Por isso, especificar aço inox para CIP e SIP exige analisar todo o ciclo, incluindo limpeza, esterilização, parada e retomada da operação. A Megaligas fornece aços inoxidáveis especiais para ambientes exigentes. Em equipamentos sanitários, a liga correta é importante, mas não resolve sozinha problemas de superfície, soldagem, drenagem ou concentração inadequada dos agentes de limpeza. Um tanque pode resistir ao produto e sofrer ataque durante a higienização. A causa pode estar na química do CIP, em uma solda oxidada ou em um ponto que não drena antes do SIP. CIP e SIP submetem o material a condições diferentes CIP significa Cleaning in Place, ou limpeza no local. O processo remove resíduos das superfícies internas sem desmontar tanques, tubulações, válvulas e trocadores. O SIP, Sterilization in Place, é aplicado para esterilizar o sistema montado, normalmente depois da limpeza, por meio de um ciclo térmico validado. O CIP combina química, temperatura e escoamento Um ciclo pode incluir pré-enxágue, solução alcalina para remover resíduos orgânicos, etapa ácida para depósitos minerais, sanitização e enxágue final. A sequência muda conforme o produto processado e o setor. Laticínios, bebidas, fármacos e bioprocessos não usam necessariamente a mesma química nem os mesmos parâmetros. O risco depende da concentração, temperatura, tempo de contato e velocidade. Uma solução compatível quando fria pode se tornar agressiva ao ser aquecida. Dosagem incorreta e enxágue insuficiente também criam condições não previstas. O SIP acrescenta calor, vapor e condensado No SIP, vapor saturado ou outro método térmico validado expõe o equipamento a temperatura, pressão e ciclos térmicos. Metal, juntas, vedações e instrumentos precisam permanecer compatíveis. Condensado retido, vapor inadequado e regiões frias afetam a esterilização. Cloretos ou resíduos do CIP podem se concentrar em áreas de baixa drenagem durante o aquecimento. Por isso, limpeza e enxágue devem ser comprovados antes do SIP. O que pode provocar corrosão durante os ciclos O inox depende de uma camada passiva rica em cromo. Produtos incompatíveis, depósitos e defeitos de fabricação podem impedir sua recuperação e iniciar ataque localizado. Cloretos e oxidantes exigem controle rigoroso Cloretos podem estar no produto, na água, em matérias-primas ou em sanitizantes. Quando se concentram em frestas e depósitos, aumentam o risco de pite e corrosão em frestas. Temperatura elevada e tempo de permanência geralmente tornam o cenário mais crítico. Soluções cloradas ou à base de ácido peracético não devem ser avaliadas apenas pelo nome comercial. Concentração, pH, temperatura, impurezas e contato determinam a compatibilidade. Dosagem excessiva ou estagnação pode reduzir a vida útil. Soldas e pontos de retenção concentram o problema O ataque raramente aparece de maneira uniforme em toda a tubulação. Ele tende a começar em regiões com óxidos de soldagem, contaminação ferrosa, riscos profundos, juntas mal posicionadas, ramais mortos e superfícies que permanecem molhadas depois da drenagem. Esses pontos acumulam resíduos e recebem menor ação do escoamento. A química local pode se tornar mais agressiva do que a composição medida no tanque de CIP. Pequenos desvios repetidos podem ampliar pites e comprometer o acabamento. Em sistemas farmacêuticos e de água de alta pureza, alterações como o rouge exigem investigação do material, da água, da temperatura e do histórico operacional. Como escolher o aço inox para CIP e SIP O grau deve ser compatível com o produto e com a etapa mais severa do ciclo. Cloretos, ácidos concentrados, sanitizantes oxidantes ou maior temperatura podem tornar a liga usual insuficiente. Condição do processo Risco predominante Direção para a análise do material Produto pouco agressivo e CIP controlado Corrosão geral baixa e resíduos superficiais Aços austeníticos convencionais podem ser considerados após a avaliação sanitária CIP com ácidos, cloretos ou maior temperatura Pite, frestas e ataque localizado Avaliar ligas com maior teor de molibdênio e dados de compatibilidade SIP frequente com vapor Ciclos térmicos, condensado e alterações superficiais Verificar liga, soldas, drenagem, água e estabilidade na temperatura de serviço Linha pressurizada com cloretos Corrosão sob tensão e solicitação mecânica Aços duplex podem entrar na análise, com fabricação e acabamento qualificados Química severa ou contaminantes combinados Corrosão localizada ou uniforme acelerada Considerar super austeníticos ou ligas de níquel conforme ensaios e dados de processo Aços austeníticos atendem grande parte das linhas sanitárias 304L e 316L são comuns em equipamentos higiênicos. O molibdênio do 316L amplia a resistência em muitos ambientes com cloretos e ácidos, mas a tradição de uso não dispensa a análise. Quando a agressividade aumenta, o aço inox 317L pode entrar na comparação por possuir mais molibdênio do que o 316L. Essa diferença não corrige concentração excessiva, fresta ou enxágue deficiente. Super austeníticos ampliam a margem em condições severas Materiais como 904L, 254 SMO e 6XN oferecem maior resistência a determinados ácidos ou à corrosão localizada. O aço inox 904L, por exemplo, pode ser avaliado em meios químicos e redutores nos quais sua composição apresenta vantagem. Em concentrações elevadas de cloretos, o 254 SMO e o 6XN podem oferecer maior resistência. PREN, temperatura, agente de limpeza, soldagem e acabamento precisam ser avaliados em conjunto. O Duplex 2205 pode ser considerado quando cloretos e pressão aparecem juntos. Sua resistência mecânica é útil em componentes pressurizados, mas soldagem, acabamento e geometria sanitária precisam ser qualificados. Acabamento e projeto sanitário fazem parte da especificação Uma chapa com composição correta pode entregar desempenho inadequado se a superfície final estiver fora do requisito. O acabamento deve ser especificado por um critério mensurável, como rugosidade Ra, além de método de obtenção, direção do polimento e necessidade de eletropolimento. Rugosidade não é sinônimo de brilho Uma superfície brilhante pode esconder riscos e marcas de retenção. A rugosidade precisa ser medida e relacionada ao produto, ao método de limpeza e à norma adotada. Não existe um único Ra adequado a toda aplicação sanitária. As referências da EHEDG tratam separadamente materiais de construção, soldagem higiênica, limpeza, superfícies e instalações CIP. Essa divisão mostra por que a validação